Artykuł sponsorowany
Dlaczego prąd, czas i docisk przy zgrzewaniu punktowym aluminium nie przenoszą się wprost ze stali
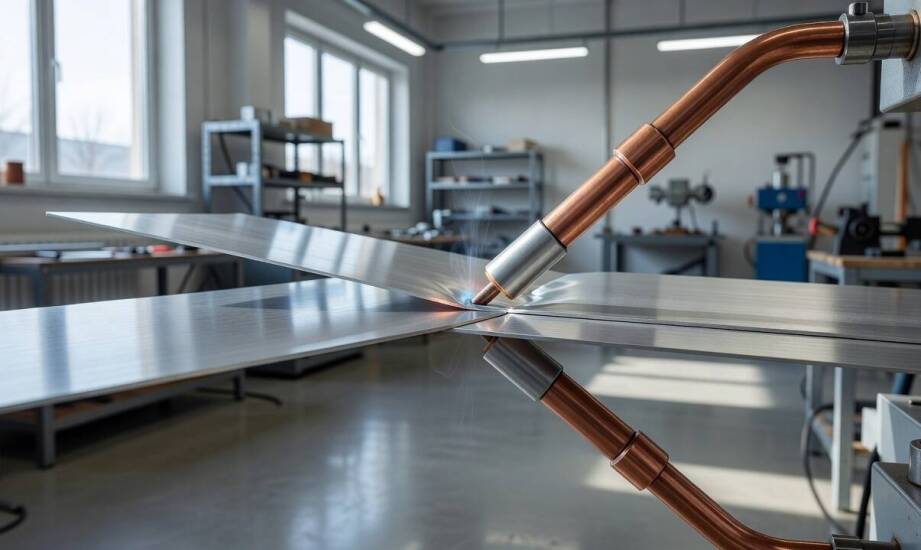
Producenci seryjni wyrobów metalowych często powielają kosztowny błąd podczas zmiany obrabianego materiału. Próba przeniesienia sprawdzonych nastaw prądu, czasu impulsu i siły docisku ze stali bezpośrednio na stopy lekkie zazwyczaj kończy się niepowodzeniem. Parametry gwarantujące powtarzalne i wytrzymałe zgrzeiny na blasze stalowej, w przypadku innych stopów prowadzą do powstawania słabych połączeń, niedogrzewów lub drastycznych uszkodzeń powierzchni detalu. Różnice we właściwościach fizycznych obu środowisk materiałowych są na tyle rozległe, że wymagają od technologów zupełnie odmiennego podejścia do kalibracji całego procesu łączenia.
Przeczytaj również: Eleganckie zaproszenia komunijne dla rodziny
Przewodność cieplna i bariera tlenkowa skracają okno procesu
Główną przeszkodą w unifikacji parametrów produkcyjnych jest odmienny sposób dystrybucji ciepła wewnątrz obrabianego detalu. Zależnie od analizowanego gatunku, przewodność cieplna stopów aluminium wynosi od 120 do nawet 234 W/mK, podczas gdy dla stali węglowej przyjmuje wartości w przedziale 22–52 W/mK. Oznacza to, że ciepło wytwarzane w strefie styku elektrod błyskawicznie ucieka i rozchodzi się po całym elemencie. Taka charakterystyka termiczna drastycznie skraca bezpieczne okno czasowe na utworzenie prawidłowego jądra zgrzeiny, zanim okoliczny materiał ulegnie nieodwracalnemu przepaleniu.
Przeczytaj również: Na czym polega naprawa stelaży?
Drugą istotną trudność technologiczną stanowi naturalna powłoka tlenkowa, która szczelnie pokrywa stopy lekkie tuż po kontakcie z powietrzem. Tlenek glinu topnieje dopiero w ekstremalnie wysokiej temperaturze sięgającej 2000–2050°C, podczas gdy sam czysty metal pod spodem przechodzi w stan płynny już przy około 650°C. Dla porównania stal węglowa topnieje w okolicach 1500°C i nie tworzy na swojej powierzchni tak trudnej do przebicia bariery termicznej. Ogromna rezystancja elektryczna tlenku zmusza operatorów maszyn do aplikowania potężnego natężenia prądu. Tylko mocny impuls pozwala szybko przełamać opór tego izolatora i zainicjować topienie wyłącznie w centralnym punkcie fizycznego kontaktu łączonych profili.
Przeczytaj również: Co warto wiedzieć o efektywności pieca 70 kW w różnych warunkach eksploatacyjnych?
Siła docisku i geometria detali determinują ustawienia
Prąd uderzeniowy, czas trwania impulsu oraz precyzyjnie dobrana siła mechanicznego docisku współpracują przy budowaniu trwałego jądra zgrzeiny. Aby zniwelować błyskawiczne rozprzestrzenianie się ciepła, zgrzewanie aluminium wymusza zastosowanie bardzo wysokiego prądu, nierzadko na poziomie 35 000 A, w zestawieniu ze standardowymi 10 000 A wymaganymi dla cienkiej stali. Cały cykl zamyka się w zaledwie ułamkach sekund. Krótki i wyjątkowo mocny strzał energetyczny ogranicza deformację cieplną i skutecznie zapobiega powstawaniu widocznych śladów na zewnętrznych płaszczyznach estetycznych. Równolegle docisk miedzianych elektrod musi być na tyle silny, aby utrzymać nienaganny kontakt elektryczny pomimo nagłego mięknienia materiału pod wpływem skrajnej temperatury.
Gabaryty obrabianych elementów, wielkość planowanej zakładki oraz całkowita powierzchnia styku bezpośrednio modyfikują optymalne ustawienia na panelu sterującym zgrzewarki. Grubsze blachy i bardziej rozległe strefy kontaktu potęgują niebezpieczeństwo wystąpienia zjawiska bocznikowania prądu. Wymaga to natychmiastowego przejścia na twardsze parametry pracy, aby dostarczyć odpowiednią ilość energii do wyznaczonego punktu. W przypadku cienkich, ozdobnych wyrobów z drutu lub detali loftowych proces prowadzi się znacznie ostrożniej, celowo dobierając delikatniejsze wartości chroniące powłokę przed niepożądanymi przebarwieniami.
Przemysłowy standard kalibracji parku maszynowego zakłada stałą pracę z wykorzystaniem oddzielnych tabel parametrów dla każdego materiału i grubości. Przedsiębiorstwo ATR-METAL z Blachowni pod Częstochową specjalizuje się w zaawansowanym gięciu drutu CNC oraz spajaniu różnorodnych metali. Wieloletnia praktyka przy obsłudze zleceń z sektora B2B pozwala dostosowywać zmienne technologiczne do indywidualnych partii materiału, zapewniając pełną powtarzalność zarówno przy prototypach, jak i w masowych wolumenach.
Stabilna i bezawaryjna produkcja seryjna opiera się na gruntownym zrozumieniu odmiennej fizyki łączonych stopów metalicznych. Utrzymanie przewidywalności procesu wymaga rygorystycznego odseparowania konfiguracji sprzętowych dla stali i stopów lekkich, co znacząco zmniejsza ryzyko powstawania wadliwych połączeń podczas płynnej zmiany obrabianego asortymentu na hali.
Kategorie artykułów
Polecane artykuły

Przygotowanie fizyczne przed spływem kajakowym

Właściwości mechaniczne płyt porowatych w kontekście zastosowań technicznych

Cennik usług notarialnych dla osób prywatnych – co warto wiedzieć?
